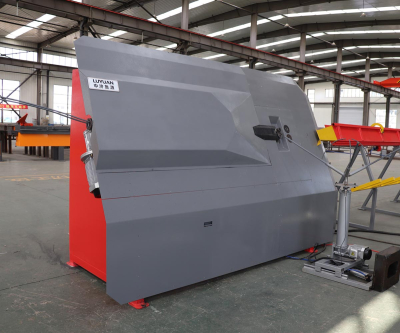
Wie die Automatisierung die Pfahlkorbproduktion verändert
Die Produktion von Bewehrungskörben hat sich von einer Baustellentätigkeit zu einem Fabrikprozess entwickelt, und der Druck kommt nicht aus Maschinenkatalogen. Er kommt aus dem, was von Pfahlbauunternehmen heute verlangt wird: Toleranz des Korbs am Bohrloch, Integrität der Schweißnähte nach dem Heben und Lieferung nach Terminplan. Bei einem Bohrpfahlpaket versagt ein Korb, der oval, im Teilungsmaß falsch oder mit zu wenigen Schweißnähten ausgeführt ist, nicht leise. Er stoppt das Bohrgerät.
Deshalb ist die automatisierte Produktion von Bewehrungskörben zu einer aktuellen Beschaffungsfrage geworden. Käufer wollen wissen, was die Ausrüstung steuert, wo manuelle Schritte verbleiben, welche Leistung realistisch ist und wie man die Investition staffelt, damit eine automatisierte Station nicht lediglich den Engpass stromabwärts verlagert.
Warum die manuelle Fertigung von Bewehrungskörben an ihre Grenzen stößt
Das konventionelle Verfahren ist einfach: Hauptstäbe werden in eine Vorrichtung eingelegt, die Spirale wird von einem Drehteller abgewickelt, und Schweißer oder Bindecrews befestigen jeden Kreuzungspunkt. Bei kleinen oder unregelmäßigen Aufträgen bleibt es wettbewerbsfähig. Das Problem ist, dass jeder Schritt vom Urteilsvermögen des Bedieners abhängt, und Urteilsvermögen lässt sich nicht skalieren.
Drei Belastungen zeigen die Grenze auf. Die Käfiggeometrie wird größer und schwerer, da Pfahldurchmesser und -tiefen bei Brücken- und Bahngründungen zunehmen, und das manuelle Drehen eines langen Käfigs ist langsam und ein Handhabungsrisiko. Die Schweißqualität wird geprüft statt angenommen, sodass Schwankungen zwischen Schichten zu einem kommerziellen Risiko werden. Und die Verfügbarkeit von Arbeitskräften ist die Einschränkung, die Auftragnehmer am häufigsten nennen, weil die Fähigkeit, einen Käfig präzise auszurichten und zu verschweißen, nicht schnell erlernt werden kann.
Was die Automatisierung in der Produktion tatsächlich verändert
Eine automatisierte Linie nimmt das Handwerk nicht aus der Käfigherstellung. Sie verlagert das Handwerk in die Einrichtung und wiederholt diese Einrichtung dann präzise für jeden Käfig der Charge. Vier Funktionen entscheiden darüber, ob die Maschine ihre Nennleistung erbringt.
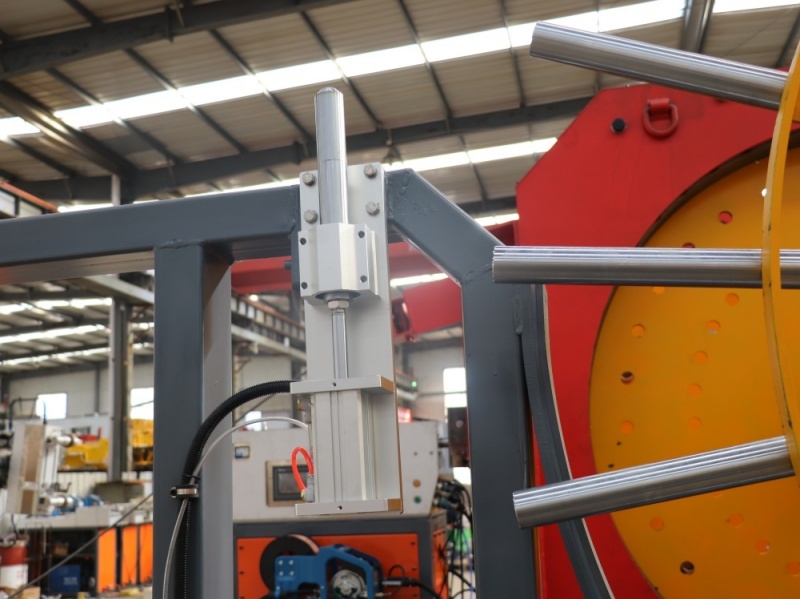
Käfigpositionierung und Einspannung. Die Hauptstäbe werden gegen ein Bezugsmaß ausgerichtet und von Scheiben oder Ringen gespannt, die den Käfig während der Drehung rund halten. Dieser Schritt entscheidet über die Rundheit des Fertigteils und die Gleichmäßigkeit der Stababstände. Ein Spannsystem, das nur einen Teil des Durchmesserbereichs abdeckt, erzwingt Kompromisse an den Rändern des Bereichs, daher ist der Arbeitsbereich wichtiger als der angegebene Höchstwert.
Rotation und Steigungsregelung. Die Spiralsteigung ist ein Zeichnungsmaß, keine Vorliebe des Bedieners. Der Käfig wird von einem Antrieb unter SPS-Steuerung gedreht, während der Schweißkopf mit abgestimmter Geschwindigkeit verfährt, sodass die Steigung numerisch vorgegeben wird. Steigungsfehler summieren sich entlang eines Käfigs, und eine geregelte Steigung driftet nicht über eine Schicht hinweg.
Schweißparameter.Gleichmäßige Schweißnähte entstehen durch gleichmäßigen Strom, Drahtvorschub, Vorschubgeschwindigkeit und Schutzgas, die in einem gespeicherten Programm festgehalten werden, statt von jedem Bediener neu eingestellt zu werden. Die Rezepturspeicherung pro Käfigtyp verkürzt zudem die Umrüstzeit, weil die Maschine in einen bekannten Zustand zurückkehrt, statt durch Ausprobieren neu eingestellt zu werden.
Handhabung und Auswurf.Lange Käfige sind schwer zu bewegen. Automatisierte Linien entladen den Käfig ohne manuelles Drehen, was die Taktzeit verkürzt und die Handhabungsvorfälle reduziert, die die Unfallberichte im Hof dominieren.
Von einer einzelnen Maschine zu einer Produktionslinie
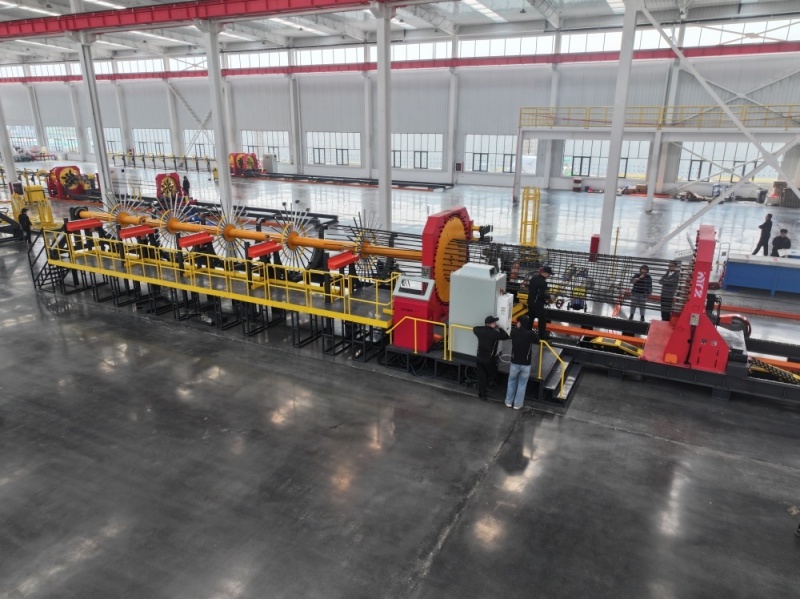
Der häufigste Anfängerfehler besteht darin, den Schweißer als die gesamte Lösung zu betrachten. Eine Käfiglinie ist eine Abfolge: Stabschneiden und -zuführen, Endenvorbereitung, wo erforderlich, Montage und Schweißen, dann Transport zum Lager oder zum Transporter. Wenn das Schneiden manuell erfolgt, wartet der Schweißer. Wenn der Hof fertige Käfige nicht hinausbewegen kann, wartet der Schweißer erneut.
Die automatisierte Bewehrungskorbfabrikation erfolgt daher in der Regel in Phasen. Ein Werksgelände beginnt üblicherweise mit der Schweißstation und der sie versorgenden Handhabung, misst, wo sich die Warteschlange bildet, und automatisiert dann den vorgelagerten Schritt, der die Station einschränkt. Die Planung der gesamten Abfolge von Anfang an vermeidet den Kauf einer zweiten Maschine, die Kapazität dupliziert statt sie zu entlasten. Das Layout verdient gleiche Aufmerksamkeit: Die Korblänge bestimmt die erforderliche Gebäudelänge, und der Abstand von der Station zum Lagerregal entscheidet darüber, wie viel der Schicht für Handhabung statt für Schweißen aufgewendet wird.
Wo die Veränderung vor Ort sichtbar ist
Arbeiten an Bohrpfählen.Ortbetonpfähle erfordern Körbe, die ohne Verformung in die Bohrung gelangen und ihre Betondeckung halten. Automatisiertes Schweißen liefert die Rundheit und die gleichmäßige Teilung, die das Betonieren mit Kontraktorrohr verlangt, sowie die Chargenwiederholbarkeit, die es einem Auftragnehmer ermöglicht, das Verhalten auf der Baustelle vorherzusagen.
Brücken und Viadukte.Die Bewehrung von Pfeilern und Pfahlkopfplatten ist schwer, oft lang und dicht spiralisiert. Die Handhabung dominiert den Zyklus, und genau hier amortisiert sich eine automatisierte Linie.
Hochgeschwindigkeitsbahn.Schienenpakete bringen neben dimensionalen auch dokumentarische Anforderungen mit sich. Gespeicherte Schweißprogramme geben einem Fertiger eine nachvollziehbare Produktionsaufzeichnung statt einer schichtweisen Darstellung manueller Anpassungen.
Bewehrungsstahlverarbeitungsanlagen.Für einen Fertiger, der mehrere Projekte bedient, liegt der Wert in der Rüstgeschwindigkeit: Die Angebotserstellung auf Basis einer bekannten Zykluszeit lässt sich leichter planen als ein Angebot aus Erfahrung.
Spezifizierung einer automatisierten Korblinie
Die Spezifikation beginnt bei den Zeichnungen, nicht bei einer Modellnummer. Definieren Sie den Durchmesser- und Längenbereich über den aktuellen Auftragsbestand und das nächste Projekt, die Anzahl und den Durchmesser der Hauptstäbe, den Bereich der Spiralsteigung sowie die fertigen Körbe pro Schicht bei realistischer Verfügbarkeit. Legen Sie dann den Schweißstandard fest, den der Prüfer anwenden wird.
An diesem Punkt wird das Gespräch über die Ausrüstung konkret. Luyuan baut die automatische Bewehrungskorb-Schweißlinie für dieses Produktionsprofil, mit PLC-gesteuerter Rotation, programmierbarer Steigung, gespeicherten Schweißrezepten und integrierter Korbhandhabung. Sie eignet sich für Pfahlbauunternehmer, die einen Fertigungshof einrichten, für Brücken- und Bahn-Subunternehmer mit wiederkehrenden Korbplänen und für Bewehrungsstahlwerke, die mehrere Baustellen beliefern. Käufer können das Funktionsprinzip und die Durchmesserbereiche auf der automatische Betonstahlkorb-Schweißmaschine-Seite prüfen, bevor sie eine Layoutzeichnung anfordern.
FAQ
Was bedeutet automatisierte Pfahlkorbproduktion in der Praxis?
Der Korb wird unter programmierter Steuerung positioniert, gedreht, in der Steigung verstellt und geschweißt, wobei der Bediener Parameter einstellt, anstatt jede Verbindung von Hand zu formen. Zuführung und Handhabung variieren je nach Konfiguration.
Macht die Automatisierung qualifizierte Schweißer überflüssig?
Es reduziert die Anzahl der Schweißentscheidungen pro Verbindung, nicht die Notwendigkeit einer kompetenten Einrichtung, Verifizierung und Inspektion. Die Fähigkeit verlagert sich vom Ausführen von Schweißnähten hin zur Steuerung des Prozesses, der sie erzeugt.
Welche Leistung kann ein Käufer realistisch erwarten?
Berechnen Sie aus der Schweißzeit pro Verbindung, den Verbindungen pro Korb, der Be- und Entladezeit und einer realistischen Verfügbarkeit. Fordern Sie diese Berechnung anhand Ihrer eigenen Zeichnungen an, statt einer bloßen Angabe von Körben pro Schicht.
Kann eine automatisierte Linie mehr als einen Korbttyp verarbeiten?
Ja, sofern Rezepte gespeichert sind und der Spannbereich die erforderlichen Größen abdeckt. Bestätigen Sie die Umrüstzeit schriftlich, da sie die Wirtschaftlichkeit kleiner Serien bestimmt.
Welche Informationen werden für ein Angebot benötigt?
Durchmesser- und Längenbereich, Anzahl und Durchmesser der Hauptstäbe, Spiralendurchmesser und -steigung, Ausstoß pro Schicht, Hallenlänge und Stromversorgung vor Ort, damit das Angebot einen realen Betriebshof widerspiegelt.
Fazit
Die Automatisierung verändert die Fertigung von Bewehrungskörben, indem der Korb zu einem gefertigten Bauteil statt zu einer Baustellenanfertigung wird. Die Vorteile ergeben sich aus kontrollierter Geometrie, wiederholbarem Abstand und dokumentierten Schweißparametern, und sie treten nur dann auf, wenn die Handhabungs- und Zuführschritte mit der Schweißstation Schritt halten. Käufer, die anhand von Zeichnungen spezifizieren und den gesamten Ablauf planen, erhalten eine Linie, die ihre Leistung hält; Käufer, die anhand einer Preisliste spezifizieren, erhalten eine Maschine, die wartet.
Senden Sie Ihre Korbzeichnungen, den Durchmesser- und Längenbereich sowie die Zielleistung pro Schicht an das technische Team von Luyuan für einen Konfigurationsvorschlag, einen Vorschlag für die Hofanordnung und ein projektspezifisches Angebot.